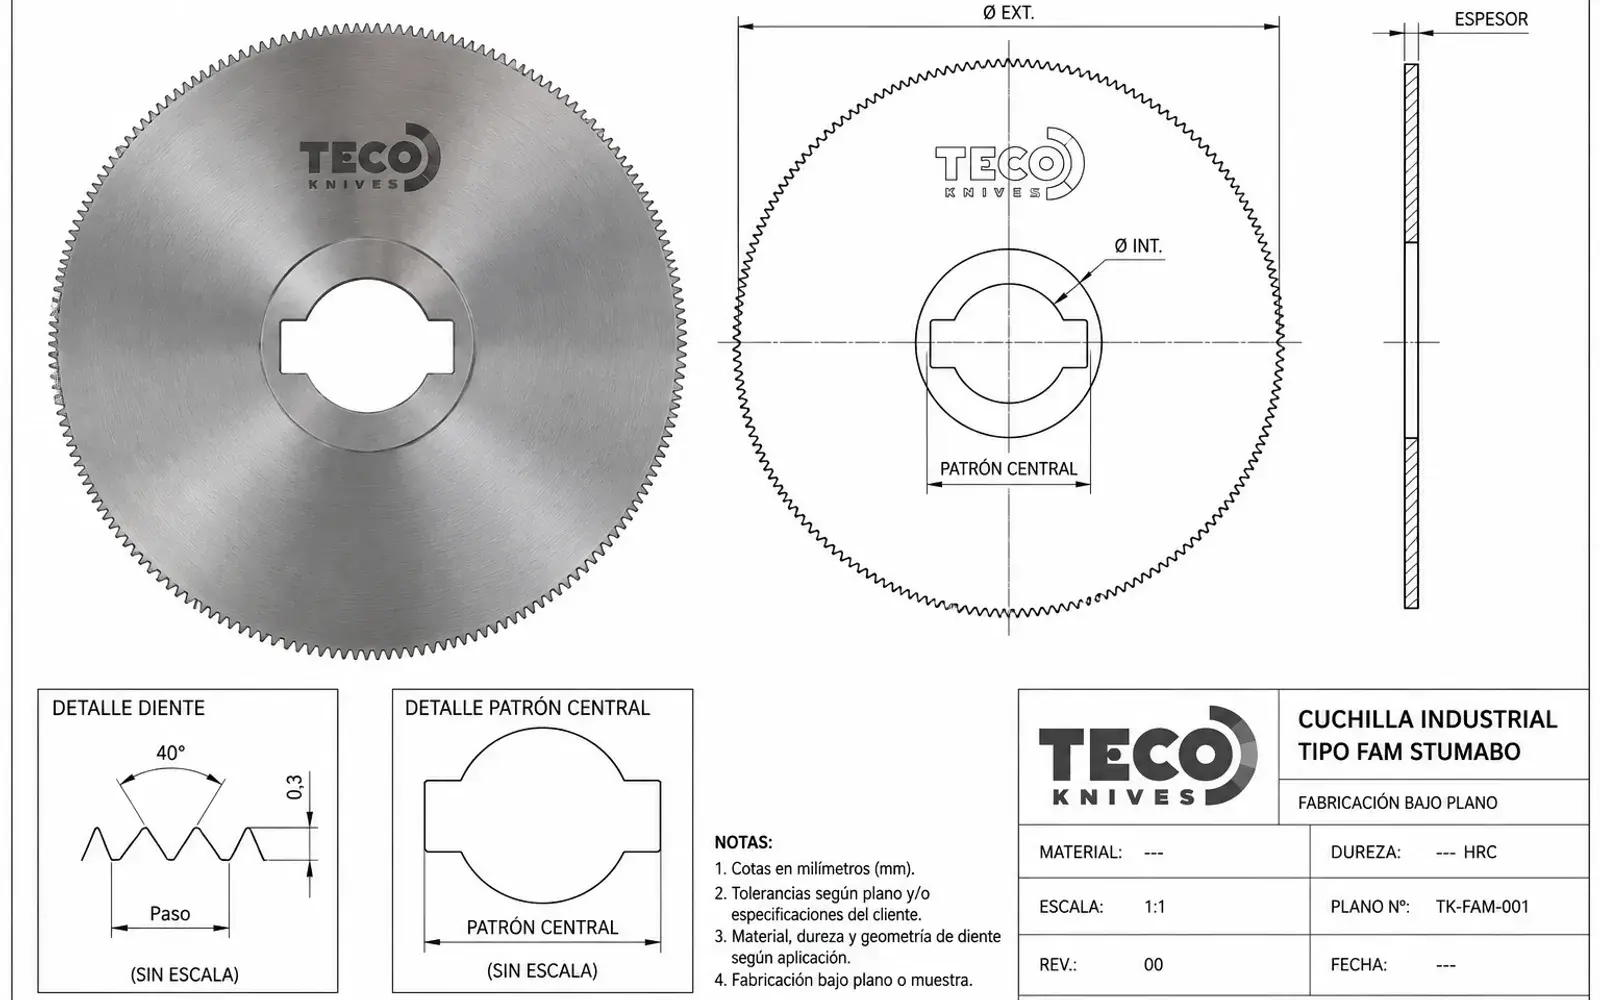
La mayoría de los pedidos de cuchillas a medida no empiezan con un plano técnico, sino con una pieza gastada que el cliente envía como referencia, o con una fotografía y unas cotas tomadas a mano en la propia línea. El trabajo de fabricar la cuchilla correcta empieza precisamente ahí: en convertir esa muestra en una pieza que encaje y se comporte igual que la original, o mejor.
El plano, siempre mejor que la muestra
Podemos partir de una pieza usada como referencia, pero el plano técnico es, con diferencia, la mejor opción: define cotas, tolerancias y material sin margen de interpretación, y no depende del estado en que llegue la pieza.
Una cuchilla muy desgastada o que ha pasado por varios reafilados puede haber perdido diámetro, planicidad o el ángulo de filo original, y en ese caso la muestra deja de ser una referencia fiable: muchas veces, con solo esa pieza, no se puede fabricar con garantías. Cuando existe esa duda, lo mejor es combinar la muestra con el plano de la máquina o, al menos, con las cotas críticas (diámetro, espesor, taladros, chaveteros y ángulo de filo) tomadas sobre la propia máquina.
Elegir acero y tratamiento
Con las cotas ya definidas, el siguiente paso es el material: qué acero responde mejor al desgaste, la corrosión o el impacto que va a sufrir esa cuchilla en concreto, y qué tratamiento necesita. Esta decisión depende del material que va a cortar la cuchilla, no solo de la geometría.
El proceso: desbaste, temple, revenidos y rectificado
La fabricación sigue siempre este orden:
- Desbaste: se mecaniza la pieza dejando el sobreespesor necesario para el rectificado final.
- Temple: se calienta el acero hasta su temperatura de austenización y se enfría de forma controlada para conseguir la dureza objetivo.
- Revenidos: uno o varios ciclos de calentamiento a temperatura más baja que eliminan las tensiones del temple y estabilizan la dureza y la tenacidad de la pieza.
- Rectificado: se ajusta la pieza a la tolerancia final en espesor, planicidad y diámetro.
Este último paso, el rectificado, es el que marca la diferencia entre una cuchilla que corta bien en el banco de pruebas y una que se comporta igual que la que sustituye una vez montada en la línea.
Marcado y control final
Antes de salir de fábrica, cada pieza puede identificarse mediante marcado láser, lo que permite seguir su trazabilidad, y pasa un control dimensional que confirma que cumple la cota, no solo la muestra inicial.
Cómo te ayudamos
Si puedes, envíanos el plano; si solo tienes la pieza, mándanosla igualmente y te decimos si es suficiente o qué cotas nos faltan. Ya sea a partir de una cuchilla circular de corte slitter desgastada o de un plano, en Teco Knives replicamos la geometría exacta que tu máquina necesita. Cuéntanos tu caso y te decimos qué hace falta para fabricarla.
Dudas habituales
¿Necesito un plano técnico o vale una muestra?
Trabajamos con ambos. El plano técnico es la mejor referencia; si no lo tienes, partimos de una muestra o de la pieza original, aunque esté gastada.
¿Qué fases tiene la fabricación de una cuchilla a medida?
Desbaste, tratamiento térmico (temple y revenidos), rectificado de precisión y control final con marcado de la pieza.
¿Qué tolerancias alcanzáis?
Hasta ±0,01 mm en espesor, paralelismo y planitud, según la aplicación.